
Risposta diretta
Per produrre componenti di collegamento personalizzati da un disegno tecnico, concordare innanzitutto un progetto controllato che definisca le interfacce di accoppiamento, i materiali, le dimensioni finite e il servizio operativo. Esaminare la producibilità prima di realizzare campioni. Utilizza i prototipi per rispondere a domande di progettazione, ispeziona i primi articoli in base all'intento produttivo rispetto ai requisiti rilasciati e approva la produzione in batch solo dopo aver concordato il processo e i record di accettazione. Un campione adatto ad una macchina non è prova di una produzione ripetibile.
A Dongzhou, consigliamo di esaminare la connessione completa prima di stringere le tolleranze su una parte. Una forchetta ha bisogno dell'occhiello e del perno di accoppiamento. Un'estremità dell'asta filettata necessita di una posizione di regolazione definita. Un giunto sferico necessita di spazio per articolarsi e di una disposizione di ritenzione specifica. Queste relazioni determinano cosa deve produrre la fabbrica e cosa deve approvare l’acquirente.
Nostroservizio di collegamento personalizzatocopre parti di connessione non standard realizzate su disegni o campioni del cliente. La nostra gamma di prodotti comprende forcelle, teste a snodo, giunti sferici e gruppi di giunti sferici. Il metodo di approvazione riportato di seguito si applica a tali collegamenti meccanici, ai perni e alle parti di montaggio associati.
Controlla se il requisito necessita davvero di una parte personalizzata
Iniziare con il modello di catalogo più vicino. Un passo della filettatura diverso o una forcella più lunga potrebbero già essere un'opzione pubblicata. Una nuova posizione del centro del perno, un involucro di accoppiamento insolito o una costruzione del giunto modificata potrebbero richiedere un disegno e una revisione separati.
Ad esempio, quello di DongzhouTavolo con cerniera FKelenca FK 8X16 con M8×1,25 e FK 8X16 FG con M8×1. Il loro diametro nominale della filettatura è lo stesso; le loro altezze sono diverse. Ordinando una "cerniera M8" lascia irrisolta un'interfaccia funzionale. Selezionare una variante esistente a passo fine è un'attività di acquisto diversa dalla progettazione di una nuova forcella.
Scrivere il riferimento del catalogo accanto alle modifiche proposte, quindi definire il limite di fornitura. Stai acquistando una forcella sola, una forcella con perno e fermo o un collegamento assemblato? La pagina FK di Dongzhou offre assemblaggi con perni, bulloni o anelli elastici su richiesta. Ciò non rende ogni accessorio fotografato parte di ogni ordine.
Per il pacchetto di input dettagliato, utilizzare il nostroguida RFQ personalizzata per forcella e estremità stelo. Il compito qui è portare questi input attraverso le decisioni di approvazione, piuttosto che fermarsi a una quotazione.
Esamina le interfacce installate prima della forma esterna
Un disegno di produzione definisce la variazione consentita. Una vista di assieme spiega perché tale variazione è importante. Inviarli entrambi quando la parte opera in un collegamento e identificare la revisione del disegno, le unità e la precedenza del documento. Se il modello PDF e CAD non sono d'accordo, risolvere il conflitto prima che inizi la lavorazione o l'attrezzatura.
ASMEStandard di dimensionamento e tolleranza Y14.5definisce il linguaggio per comunicare i requisiti geometrici su disegni e modelli. Specificare il sistema di disegno e l'edizione applicabili. Un fornitore non dovrebbe essere costretto a scegliere l'interpretazione di un dato o di un requisito di posizione in base al contesto.
| Connessione | Cosa deve risolvere il disegno | Quale approvazione dovrebbe verificare |
|---|---|---|
| Forcella, occhiello e perno di accoppiamento | Adattamento foro/perno; distanza tra le forche e larghezza degli occhi; allineamento dei fori; lunghezza utile del perno; interfaccia di ritenzione | Assemblaggio senza distorsione forzata, gioco assiale concordato, sede e ritenzione del perno |
| Collegamento dell'estremità dell'asta regolabile | Fili pieni e mano; distanza dal centro del perno ad un'impostazione stabilita; campo di regolazione e impegno minimo | Lunghezza e bloccaggio all'impostazione specificata, più gioco attraverso il movimento richiesto |
| Assemblaggio del giunto sferico | Interfacce con perno e presa; geometria di montaggio; busta di articolazione; conservazione e accesso al servizio | Montaggio corretto, corsa senza ostacoli e controlli di conservazione/funzionalità concordati |
| Staffa di giunzione stampata | Schema di montaggio e superficie di seduta; geometria formata; posizione del perno; stato di misurazione libero o vincolato | Il centro del giunto nell'attrezzatura concordata o nella condizione di montaggio dopo la formatura e la finitura |
Una tolleranza più piccola è utile solo se controlla il fallimento
Un diametro del foro strettamente controllato non correggerà due fori della forcella disallineati. Né una lunghezza esterna precisa definirà la distanza dal centro del perno di un collegamento con estremità filettate regolabili. Contrassegnare le caratteristiche funzionali, le loro relazioni e lo stato di misurazione prima di decidere quali tolleranze devono essere più strette.
Il nostro consiglio in fabbrica è di chiedere dove si manifesterebbe per la prima volta un adattamento non riuscito. Il pin si rifiuterebbe di entrare? L'occhio si legherebbe tra le facce della forcella? Il collegamento esaurirebbe la regolazione? Utilizzeremmo queste risposte per dare priorità alla revisione del disegno invece di applicare la tolleranza più stretta disponibile a ogni dimensione.
Mantieni i materiali e i trattamenti superficiali a livello dei componenti. Una forcella inossidabile non specifica il perno, la clip o l'inserto del cuscinetto. Definire esplicitamente l'adattamento finito, incluso l'eventuale rivestimento sulle superfici di accoppiamento. Descrivere inoltre la direzione della forza, i carichi di punta e ripetuti, il movimento, l'esposizione e le conseguenze del cedimento. Un rapporto dimensionale non può convalidare da solo la durata a fatica o il carico dell'applicazione.
Una revisione dell'adattamento della forcella che espone due diversi problemi
Consideriamo un esempio illustrativo di un gruppo di forcelle personalizzato. Il team di progettazione propone le seguenti dimensioni finite: un alesaggio da 10,00 a 10,04 mm, un perno da 9,96 a 9,98 mm, una distanza tra le forche da 20,20 a 20,40 mm e una larghezza dell'occhio di accoppiamento da 19,90 a 20,10 mm. Questi sono gli input di progettazione presupposti per il calcolo, non le tolleranze del catalogo Dongzhou o i risultati dei test dei clienti.
Controllare i limiti, non solo le dimensioni nominali
Il gioco diametrale è dato dal diametro del foro meno il diametro del perno. I suoi limiti nel caso peggiore sono:
Minimo: 10.00 − 9.98 =0,02 mm
Massimo: 10,04 − 9,96 =0,08 mm
Il gioco assiale totale tra l'occhio e le due facce interne della forcella è pari alla distanza tra le forche meno la larghezza dell'occhio:
Minimo: 20.20 − 20.10 =0,10 mm
Massimo: 20.40 − 19.90 =0,50 mm
Sono controlli diversi. I primi schermi misurano il diametro; il secondo visualizza la larghezza dello stack. Nessuno dei due dimostra movimento accettabile, allineamento dei fori, geometria del perno trattenuto o prestazioni sotto carico.
Cosa cambia se le dimensioni si applicano prima della placcatura?
Per un secondo calcolo, supponiamo che sia la superficie del foro che quella del perno ricevano un rivestimento depositato uniforme di 0,010 mm di spessore per superficie. Non presupporre alcun mascheramento o dimensionamento post-rivestimento. Il diametro del foro diminuisce di 0,020 mm e il diametro del perno aumenta di 0,020 mm, quindi il gioco diametrale diminuisce di 0,040 mm.
L'intervallo originale da 0,02 a 0,08 mm diventerebbeDa −0,02 a +0,04 mm. La sua combinazione più stretta ora ha interferenze. Lo spessore del rivestimento in questo caso è un'ipotesi, non una specifica consigliata; è necessario stabilire la deposizione effettiva e le dimensioni finali per il processo selezionato.
Consigliamo di risolvere i requisiti relativi alle dimensioni finite con il progettista, quindi di rivedere la mascheratura, le tolleranze di lavorazione o la finitura post-rivestimento, ove appropriato. Allargare il foro senza approvazione potrebbe ripristinare l'assemblaggio creando al tempo stesso un gioco eccessivo altrove. Il gioco accettabile dipende dal carico, dalla lubrificazione, dal movimento e dal controllo di posizione richiesto.
Questo esempio spiega anche perché l'adattamento manuale di un prototipo costituisce una prova di approvazione debole. Un perno lucidato può entrare in quel campione mentre il disegno consente ancora una combinazione di interferenza nel lotto successivo. La correzione rientra nel percorso di progettazione e produzione controllato.
Concordare come la parte raggiungerà la sua condizione finale
Progettare per la producibilità (DFM) significa verificare se la geometria, il materiale e i requisiti proposti possono essere prodotti e ispezionati lungo il percorso previsto. Per un collegamento, rivedere la sequenza e le singole operazioni. Un foro ispezionato prima della formatura potrebbe non rappresentare il suo allineamento finale; un filo ispezionato prima del rivestimento potrebbe non rappresentare il filo consegnato.
Chiedere al fornitore di identificare le caratteristiche che dipendono dall'attrezzatura, dalle operazioni secondarie o dall'assemblaggio finale. Decidere se i fori funzionali necessitano di dimensionamento dopo la formatura o la finitura, come le filettature verranno protette o verificate e quali superfici stabiliscono la configurazione di ispezione. Il percorso concordato deve preservare il requisito progettuale, non rilassarlo silenziosamente.

Le parti stampate necessitano di una decisione sulla parte formata
Quello di Dongzhoupagina di timbratura personalizzatadescrive la revisione dei requisiti, la progettazione dello stampo, le prove degli utensili e la regolazione prima della produzione e dell'ispezione in batch. Questa sequenza fornisce una ragione pratica per valutare un campione formato prima di rilasciare il progetto di un attacco.
Un flat grezzo non può stabilire la posizione del perno finale. Definire come si posiziona la staffa e se la misurazione di accettazione è libera o vincolata. Nostroguida al disegno della staffa stampataesamina tali stati di misurazione in dettaglio.
Per un primo prototipo realizzato con un percorso diverso, registrare le differenze. Un prototipo lavorato a macchina di un futuro componente stampato può rispondere a una domanda relativa allo spazio di assemblaggio, ma non dimostra la geometria della parte formata o la ripetibilità della produzione. Lo stesso vale quando il materiale del prototipo o il trattamento superficiale differiscono dalle specifiche rilasciate.
Separare l'apprendimento della progettazione dall'approvazione della produzione
"Campione approvato" è troppo ampio a meno che l'approvazione non indichi ciò che dimostra il campione. Utilizzare decisioni nominate e allegare le prove a ciascuna di esse. La sequenza seguente è un quadro di approvazione pratico; il contratto di acquisto dovrebbe definire le registrazioni esatte e l'autorizzazione richiesta.
Rilascia la linea di base del progetto
Concordare i disegni delle parti e degli assiemi, la revisione, la distinta dei materiali, i requisiti di materiale e finitura e le caratteristiche funzionali contrassegnate. Chiudi le domande DFM per iscritto. Registra se una modifica richiesta è una proposta o un requisito approvato.
Utilizza il prototipo per rispondere a una domanda specifica
Definire la domanda prima di realizzare il campione: inserimento del perno, gioco di installazione, articolazione, regolazione o accesso per la manutenzione. Registra ciò che differisce dalla parte di produzione prevista. Se un test verifica il movimento senza carico operativo, la sua approvazione non stabilisce le prestazioni sotto carico o la durata a fatica.
Ispeziona i primi articoli sull'intento produttivo
Concordare quali materiali effettivi, attrezzature, fasi di finitura e assemblaggio rappresentano i primi articoli. Collegare ciascuna caratteristica misurata al disegno rilasciato e identificare le parti ispezionate. Registra i valori effettivi e le deviazioni, invece di fare affidamento solo su un timbro di superamento complessivo. Aggiungere i record concordati dei test funzionali o prestazionali laddove i requisiti li richiedono.
Approvare i controlli sulla produzione ripetuta
Concordare punti di ispezione, campionamento, identificazione del lotto, trattamento delle parti non conformi e registrazioni fornite con le spedizioni. Laddove sia appropriato un lotto pilota, utilizzarlo per valutare il percorso di produzione previsto piuttosto che un campione rifinito a mano separatamente. Definire chi può autorizzare la produzione e se l'eventuale accettazione è condizionata.
L'ispezione del primo articolo (FAI) registra se le parti iniziali identificate soddisfano i requisiti applicabili. La capacità del processo pone una domanda diversa: come varia un processo stabile rispetto ai suoi limiti di specifica.Guida alla capacità del processo del NISTdefinisce la capacità in termini di un processo stabile e discute le ipotesi statistiche alla base degli indici di capacità. Non calcolare un indice di capacità del processo come Cpk da pochi prototipi selezionati né adottare una soglia di approvazione universale senza un metodo concordato.
Rendere riproducibile il metodo di accettazione
L'acquirente e il fornitore devono misurare la stessa caratteristica nello stesso stato definito. Una distanza centrale del collegamento misurata con le estremità filettate completamente inserite è un risultato diverso dalla distanza con un'impostazione di regolazione specificata. Una staffa flessibile misurata libera è diversa dalla staffa vincolata in un dispositivo di montaggio.
Per ogni caratteristica funzionale concordare il riferimento di disegno, i limiti consentiti, la fase di collaudo e la predisposizione. Selezionare un calibro o un metodo di misurazione adatto e definire la decisione di accettazione vicino a un limite. del NISTguida all’incertezza di misuraspiega perché un valore misurato comporta incertezza; il numero di cifre su un display non stabilisce di per sé la qualità del risultato.
Un fit test e un controllo dimensionale rispondono a domande diverse
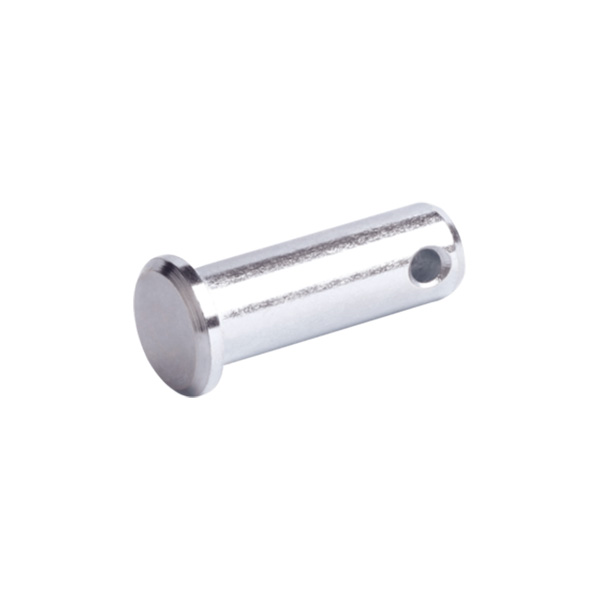
Dongzhou lo identificaGamma di pin per PCda utilizzare con giunti a forcella FK e FT. Per un assemblaggio personalizzato, misurare le relative caratteristiche del perno e del foro, quindi verificare l'assemblaggio alle condizioni concordate.
Un perno inserito liberamente non presenta ogni limite dimensionale. Una lettura del diametro non dimostra che il perno passi attraverso l'intera pila forcella-occhiello. I controlli si completano a vicenda.
| Caratteristica | Definire l'assegno | Registra le prove |
|---|---|---|
| Foro finito e adattamento del perno | Stato finito, limiti di diametro, metodo e condizioni di assemblaggio | Dimensioni effettive, ID delle parti ispezionate e risultati del controllo di adattamento |
| Connessione filettata | Callout completo, requisiti di misurazione applicabili ed eventuali controlli di ingaggio specificati | Identificazione/risultato della sagoma e prova separata dell'impegno o dell'assemblaggio |
| Distanza dal centro del perno | Posizione di regolazione, condizione di bloccaggio e riferimenti di misurazione | Distanza misurata e configurazione utilizzata |
| Fermo e movimento | Hardware selezionato, condizione di seduta, involucro di viaggio e condizioni di test | Identità dell'assieme, osservazioni e risultati dei test specificati |
| Materiale e finitura | Specifiche specifiche del componente, documentazione ed eventuali verifiche richieste | Documenti relativi ai materiali/finiture collegati al lotto o alle parti ispezionate |
Si consiglia di conservare un campione di riferimento insieme ai registri misurati. Un campione aiuta a discutere l'aspetto e la sensazione di assemblaggio, ma non può codificare tutte le dimensioni consentite o dimostrare la qualità di un materiale non identificato. Quando il campione e il disegno non sono d'accordo, ottenere una decisione scritta e aggiornare i documenti di controllo.
Rilascia il batch con un chiaro confine di controllo delle modifiche
Una versione di produzione utile identifica il numero di parte e la revisione approvati, i primi articoli e record accettati, il contenuto dell'assieme fornito e qualsiasi condizione irrisolta. Dovrebbe distinguere la piena approvazione da una deviazione limitata per una quantità o lotto indicato. Una concessione temporanea non deve diventare la specificazione non scritta del prossimo ordine.
Conservare il collegamento tra spedizione e approvazione: identificazione del lotto, revisione del disegno applicabile e documenti di materiale, finitura e ispezione richiesti dall'ordine. Proteggere i fori finiti, le filettature e l'hardware trattenuto durante la movimentazione e l'imballaggio secondo i requisiti concordati. L'imballaggio fa parte delle condizioni di consegna, non è una prova delle prestazioni dei componenti.
Una modifica successiva necessita di una revisione dell'impatto
La modifica del passo della filettatura influisce chiaramente su una parte accoppiata. Anche la modifica di un rivestimento, di un trattamento termico, di un fornitore di ritenzione o di uno strumento di formatura può influire sulle dimensioni o sul comportamento senza modificare la silhouette. Identificare le caratteristiche interessate e concordare se sono necessari nuovi primi articoli o test aggiuntivi prima che le parti revisionate entrino in produzione.
La nostra raccomandazione è di indicare il motivo di ogni restituzione di approvazione. "Il perno si lega dopo la rifinitura" è più utile di "campione rifiutato". Collegare il sintomo al requisito, correggere la progettazione o il processo e ripetere i controlli interessati. Se qualcuno deve lucidare, piegare o sostituire l'hardware per ottenere l'accettazione, la definizione di produzione approvata deve tenere conto di tale operazione.
Avvia una revisione del collegamento personalizzato con Dongzhou
Inviare il disegno tecnico corrente e una vista di assieme, con il riferimento al catalogo più vicino, ove esistente. Dicci quali interfacce sono fisse, quali funzionalità possono cambiare, quali componenti deve includere l'ordine e cosa deve fare il meccanismo. Se disponi di un campione, identifica se si tratta di una parte approvata, di un prototipo o di un reso sul campo.
Nostroservizio di collegamento personalizzatoè il punto di partenza rilevante per le connessioni meccaniche non standard. Per le parti di montaggio sagomate, includere lo stato di misurazione e fare riferimento al nsservizio di timbratura personalizzata. Definire la prova di approvazione richiesta con la richiesta in modo che la discussione copra i requisiti di produzione e la geometria.
Rivediamo il collegamento, non solo lo schema
Alla Ningbo Dongzhou Transmission offriamo sia parti di connessione a catalogo che parti non standard basate su disegni o campioni. Condividi i dettagli del perno di accoppiamento, dell'occhio o dell'interfaccia filettata con il disegno. Possiamo confrontare i requisiti con le nostre gamme pubblicate e discutere con voi la geometria personalizzata, i limiti di fornitura e i requisiti di approvazione.
Discuti il tuo collegamento personalizzato con DongzhouDomande prima di approvare parti di connessione personalizzate
Un fornitore può produrre un collegamento personalizzato solo a partire da un campione?
Un campione può fornire una geometria iniziale, ma la produzione ripetuta necessita comunque di una definizione concordata di materiale, finitura, interfacce, variazione consentita e accettazione. Un campione usurato o riparato non dovrebbe determinare nuove dimensioni nominali senza una decisione progettuale.
L’approvazione del prototipo autorizza la produzione in serie?
Solo se l'approvazione copre esplicitamente la definizione di produzione prevista e le prove richieste. Un prototipo realizzato con materiale sostitutivo, un percorso diverso o un adattamento manuale può rispondere a una domanda di progettazione senza convalidare la produzione ripetuta.
Tutti gli ordini di collegamento personalizzati dovrebbero richiedere uno studio sulle capacità?
Non esiste un singolo pacchetto di prove adatto a ogni ordine. Concordare i requisiti in base alla quantità, al rischio funzionale e agli obblighi del cliente. Una parte unica e un lotto ripetitivo necessitano di prove diverse; l'analisi della capacità richiede anche dati di processo adeguati e ipotesi statistiche.
Cosa dovrebbe succedere quando il campione approvato è in conflitto con il disegno?
Risolvere la discrepanza per iscritto prima della produzione. Identificare i requisiti di controllo, rivedere i documenti interessati ove necessario e determinare quali ispezioni o test devono essere ripetuti. Non lasciare che due definizioni incompatibili circolino sotto la stessa approvazione.